


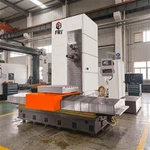


CNC-pukkijyrsinkone
Tuotteen kuvaus

CNC-pukkijyrsinkone
CNC-pukkijyrsinkone keskittyy ratkaisemaan pitkien työstöjaksojen, vaikean tarkkuusohjauksen ja suurten osien toistuvasta puristamisesta aiheutuvia suuria virheitä, saavuttamaan automatisoidun ja tehokkaan koneistuksen, vähentämään kustannuksia ja parantamaan tehokkuutta. Soveltuu raskaille valmistusyrityksille, jotka etsivät suurta tarkkuutta ja vakautta. Se kattaa esimerkiksi tuulivoimalaipat, laivojen komponentit, suurten nopeuksien rautateiden telit, ilmailu- ja avaruusteollisuuden rakenneosat ja suuret muotit. Se on tärkeä ydinlaitteisto korkealuokkaisessa raskaassa valmistuksessa.
Päärakenne


FRT-4025
| Tuote | Pääparametri | |
| CNC käyttöjärjestelmä | KND2000MF | |
| Työpöydän koko | jne | 4000×2000 |
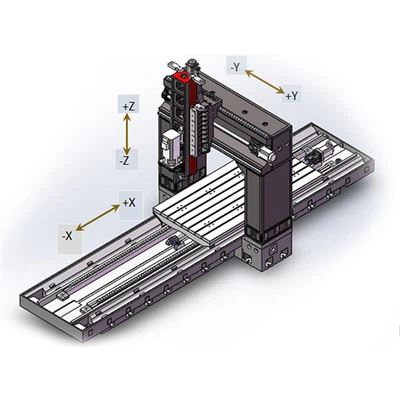
| Vasen ja oikea veto (X) | jne | 4000 |
| Edestakaisin veto (Y) | jne | 2700 |
| Isku ylös ja alas (Z) | jne | 1000 |
| Etäisyys karan keskustasta pilarin ohjaimeen | mm | 260 |
| Etäisyys karan päästä työpöydän pintaan | jne | 300-1300 |
| T-työpöydän paikka (Numero/koko/väli) |
jne | 8-22×150 |
| Karan nopeus (rpm) | rpm | 6000 |
| Työstökoneiden paikannustarkkuus (GB/T 20957.4-2007 standardi) |
jne | 0.01 |
| Koneen toistuva paikannustarkkuus työkalut (GB/T 20957.4-2007 standardi) |
jne | 0.01 |
| Karan teho | KW | 28 |
| Koneen mitat | jne | 9200×3800×3500 |
| Koneen kevyt nettopaino | kg | 52t |
muut parametrit
| Tekniset tiedot | FRT-SP3018 | FRT-SP4025 | FRT-SP6035 | |
| Matkustaa | ||||
| Työpöydän liike (X/Y/Z) | mm | 3000/2000/1000 | 4000/2700/1000 | 6000/3700/1200 |
| Etäisyys karan pinnasta työpöytään | mm | 200-1200 | 300-1300 | 0-1600 |
| Portaalin leveys | mm | 1800 | 2500 | 3500 |
| Rautatie tie | Kolme lineaariohjainta tai Kaksi lineaariohjainta, yksi kova kisko | |||
| Työpöytä | ||||
| Pöydän koko | mm | 3000x1500 | 4000x2000 | 6000x2500 |
| Työpöydän maksimikantavuus | T | 7 | 15 | 20 |
| Karan kartio (malliholkin halkaisija) | ||||
| Karan kartio (malliholkin halkaisija) | mm | BT50/155 | BT50/190 | BT50/190 |
| Karan moottorin teho | kw | 22 | 26 | 30 |
| Karan nopeus | rpm | 6000 | 6000 | 6000 |
| Tarkkuus | ||||
| Asennon tarkkuus | mm | 0.01/1000 | 0.01/1000 | 0.01/1000 |
| Toistuva asennon tarkkuus | mm | ±0.01 | ±0.01 | ±0.01 |
| Koko | ||||
| Nettopaino | T | 30 | 40 | 75 |
Kuinka monta lineaariohjainta Y--akselilla on?

Malleissa 3018 ja sitä vanhemmissa on 2 lineaariohjainta, kun taas malleissa 4025 ja sitä vanhemmissa on 3 lineaariohjainta.
L{0}}muotoisen liukuistuimen etuja

Portaalijyrsinkoneen Y--akseli käyttää L--muotoista luistia ensisijaisesti torjumaan katkaisun aikana syntyvää kaatumismomenttia. Koneistuksen aikana karan päähän muodostuu ulospäin suuntautuva kaatovoima. L-muotoinen rakenne lisää ohjauskiskon voiman-kantoväliä jakaen kaatumiskuorman ja vähentäen yksipuolista painetta ja ohjauskiskon vääntymistä. Tämä parantaa koneen yleistä jäykkyyttä, vaimentaa tärinää, varmistaa leikkaustarkkuuden ja on myös kompakti, mikä helpottaa ohjauskiskojen järjestelyä ja tekee siitä sopivan raskaisiin-leikkausolosuhteisiin.
kysymyksiä karasta jäähdytysnesteen läpi

Mikä on jäähdytysnesteen jälkiasennuksen kustannus-teho koneisiin, joissa ei ole alkuperäistä karan läpi{1}}jäähdytysnestettä?
Jos karaa ja vetoaisaa ei voida muuttaa läpi-jäähdytysnestettä varten, pelkkä ulkoisten pumppuyksiköiden lisääminen ei voi saada aikaan aitoa karan läpi-läpivientiä. Jälkiasennus on kallista, koska tiivistysriski on suuri ja kustannustehokkuus on alhainen. Jos kararakenne sallii reiän työstön, korkeapaineinen pyörivä liitos ja jäähdytysyksikkö voidaan asentaa jälkikäteen jatkuvassa syvässä{7}}rei'issä. Investointi voidaan kompensoida suuremmalla tehokkuudella ja pienemmällä työkalun kulutuksella.
Mitkä työstöolosuhteet sopivat paremmin karan läpi{0}}läpiviennille?
Sitä suositellaan syvien-reikien poraukseen, U-poraukseen ja raskaisiin-leikkaustöihin. Sillä on huomattavia etuja sovelluksissa, joissa on syviä reikiä, huono lastunpoisto ja korkea kärjen lämpötila. Matalalle-rei'ille ja yleiseen jyrsintään riittää tavallinen ulkoinen ruiskujäähdytys.
pääkomponenttien koneistus ja käsittely

Vaadimme koko portaalijyrsinkoneiden ydinkomponenttien koko työstöprosessin suorittamista itsenäisesti loppuun. Luotamme itse-kehittämiimme prosesseihimme ja huippuluokan-tarkkuus-CNC-laitteistoihimme, joten saavutamme integroidun suljetun{3}}silmukan jyrsinnässä, porauksessa ja viimeistelyssä. Valvomme tiukasti kaikkia tarkkuusstandardeja ja toleranssivaatimuksia koko prosessin ajan luodaksemme korkealaatuisia-työstökoneen ydinkomponentteja erinomaisella suorituskyvyllä. Ydintyöstö kattaa avaimen kuorman{7}}laakeri- ja voimansiirtokomponentit, kuten alustan, poikkipalkin, työpöydän ja karalaatikon. Karkean koneistuksen jälkeen ammattimainen vanhenemiskäsittely eliminoi täysin sisäisen jännityksen, ja sitä seuraa erittäin -tarkkuus viimeistelyjyrsintä. Tämä varmistaa kattavasti komponenttien perusjäykkyyden ja{11}}pitkän aikavälin mittavakauden ilman ulkoista tekniikkaa tai OEM-tukea.
Jyrsintäprosessi valvoo tarkasti mittatoleransseja, mikä varmistaa tarkat ja virheetön{0}}mitat avainliitospinnoilla. Erilaiset geometriset toleranssit, kuten työpöydän pinnan tasaisuus, ohjauskiskojen suoruus sekä poikkipalkin ja pilarin välinen yhdensuuntaisuus, täyttävät kaikki alan tiukimmat standardit, välttäen täysin geometristen virheiden aiheuttamat asennus- ja käyttöongelmat. Porausprosessi ohjaa tarkasti reikien koaksiaalisuutta, kohtisuoraa ja reikävälin toleransseja, mikä eliminoi viat, kuten väärin kohdistetut reiät, epätasaiset reikien halkaisijat ja reikien kohdistusvirheet, mikä varmistaa myöhemmän kokoamistarkkuuden. Viimeistelyvaiheessa pinnan laatu optimoidaan samalla huolellisella tarkkuudella. Avainkokoonpanon kosketuspinnat on tehty erittäin sileiksi, ja liukuvat ohjauspinnat tasapainottavat sileyttä ja kulutuskestävyyttä parantaen kokonaisvaltaisesti komponenttien sovitustarkkuutta ja käyttöikää. Prosessireittien itsenäisestä suunnittelusta ja laitteiden riippumattomasta virheenkorjauksesta riippumattomaan tarkkuustestaukseen koko prosessin ajan jokainen vaihe on itsenäisesti ohjattu ja varmennettu, mikä todella saavuttaa täysin riippumattoman ja ohjattavan suurten tarkkuuskomponenttien tarkkuuskoneistuksen ja vahvistaa ydinkäsittelytekniikan perustaa.
cnc-pukkijyrsinkoneen testaus

Kokoonpanon jälkeen cnc-pukkijyrsinkone vaatii testauksen viidessä kategoriassa: geometrinen tarkkuus, paikannus/toistettavuus, tilageometria, työtarkkuus ja turvallisuus. Ydintestauksessa käytetään Renishaw XL-80/XM-60 -laserinterferometriä lineaarisen paikannus- ja toistettavuustarkkuuden mittaamiseen (jopa ±0,005 mm). Renishaw XK10 -keskityslaseria käytetään ohjaimen suoruuden ja akselien välisen kohtisuoran tarkistamiseen. QC20 kuulatankoa käytetään dynaamisen suorituskyvyn ja lämpötilan nousun diagnostiikkaan.
GB/T 19360/19362- ja ISO 10791 -standardien mukaisesti mitataan tärkeimmät kohdat, kuten karan säteittäinen/päätypinnan juoksu, pöydän tasaisuus ja poikkipalkin/pylvään kohtisuora. Tuloksia käytetään virheen kompensointiin ja jäljitettävä raportti laaditaan sen varmistamiseksi, että koneen kokonaistarkkuus ja vakaus ovat standardien mukaisia.
Toimintoja ja työkappaleita voidaan käsitellä


CNC Gantry -jyrsinkoneita käytetään ensisijaisesti suurten, raskaiden, erittäin{0}}tarkkojen litteiden ja monimutkaisten rakenneosien koneistukseen, joka kattaa muotit, koneen alustat, rungot, alustat, kotelot ja ei--standardikomponentit. Rouhinta keskittyy tehokkaaseen materiaalin poistoon, suurten valu- ja taotusaihioiden, paksujen levypintojen ja porrastettujen pintojen jyrsimiseen työkappaleen ääriviivojen nopeaan muotoon. Se sopii suuriin leikkaussyvyyksiin ja suuriin syöttönopeuksiin, ja se on yhteensopiva useiden materiaalien, kuten teräksen, raudan ja alumiinin, kanssa, mikä ratkaisee epätasaisten aihiovarausten ongelman.
Puoliviimeistely korjaa rouhintavirheet, jyrsii peruspisteen pinnat, paikantaa urit ja onkalon ääriviivat varmistaakseen mittojen yhtenäisyyden ja tasaisen viimeistelyvaran. Viimeistelyssä korostetaan tarkkuutta ja pinnan laatua, mikä mahdollistaa tasojen, viisteiden, suorien kulmien, kiilaurien ja reikäjärjestelmien korkean-tarkkuustyöstön, mikä saavuttaa korkean tasaisuuden ja alhaisen karheuden kokoonpano- ja käyttövaatimusten mukaisesti.
Sekä suurten rakenneosien yksiosainen räätälöinti-ja metallilevytyökappaleiden eräkäsittely ovat mahdollisia, mikä tasapainottaa jäykkyyden ja tarkkuuden. Se on ydinprosessointilaitteisto koko prosessille aihiosta valmiiseen tuotteeseen raskaissa koneissa, muottien valmistuksessa, ei--vakiovarusteissa ja automatisoiduissa koneen rungoissa.
FAQ
K: Oletko kauppias vai tehdas?
V: Tehdas
K: Mitkä ovat vahvuutemme?
V: Laaja kokemus koneistuksesta, täydellisistä kokoonpanoprosesseista ja ryhmistä sekä kokemus käyttöönotosta ulkomailla.
K: Tarjoatko työstökoneiden päivityksiä ja muutoksia?
V: Kyllä, päivitämme erilaisia porauskoneita, jyrsinkoneita, sorveja ja työstökeskuksia.
K: Mitä valinnaisia lisävarusteita on CNC-työstökoneille?
V: CNC-kiertopöydät, anturit, työkalun asettimet, jyrsintäpäät, kiinnikkeet jne.
Suositut Tagit: CNC-pukkijyrsinkone, Kiina CNC-pukkijyrsinkoneen valmistajat
Pari
EiSeuraava
CNC-pukkityyppinen jyrsinkoneSaatat myös pitää



Lähetä kysely